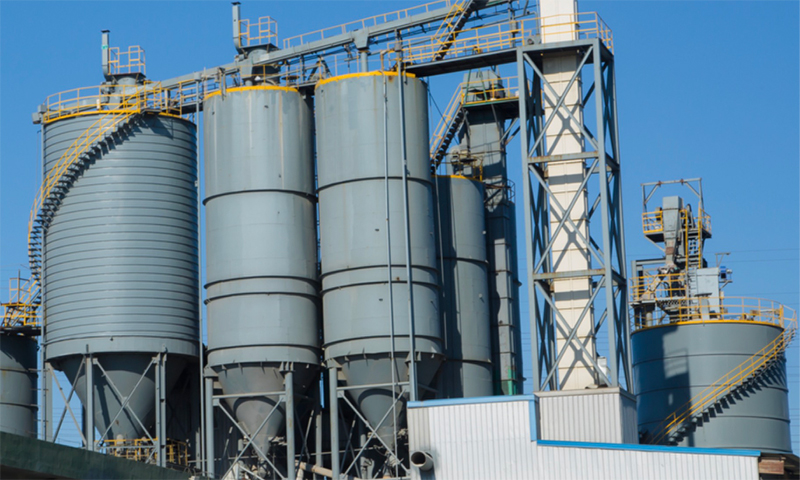


Un Ligne de production de blocs AAC n'est pas une collection de machines autonomes. Il s'agit d'un processus intégré dans lequel la finesse de broyage, la précision du dosage, la température de coulée, la tolérance de coupe et les courbes d'autoclave doivent fonctionner ensemble. Une faiblesse dans une seule étape se propage sur toute la ligne et se manifeste par une variation de densité, des fissures ou un rejet dimensionnel. Cet article suit la chaîne technique complète, depuis la préparation des matières premières jusqu'à la manipulation du produit fini, et se termine par une liste de contrôle pratique d'évaluation des fournisseurs pour les acheteurs qui ont besoin de comparer les propositions d'usines de blocs AAC sur la substance technique plutôt que sur le seul prix.
Qu'est-ce qui différencie une ligne de production de blocs AAC de la fabrication de blocs conventionnelle
La production conventionnelle de blocs de béton repose sur la vibration et le compactage pour densifier un mélange lié au ciment. Le béton cellulaire autoclavé suit un parcours physique et chimique différent. Le volume du bloc fini est créé par une réaction de formation de gaz à l'intérieur du mélange, et la résistance finale est développée dans un récipient sous pression plutôt que par une simple hydratation à température ambiante.
Deux mécanismes déterminants
- Moussage au gaz : Un aluminum-based agent reacts in an alkaline slurry and generates gas bubbles that expand the mix into a porous green body.
- Durcissement en autoclave : Le corps vert coupé est durci sous pression de vapeur saturée, où des silicates de calcium se forment et confèrent au matériau sa force cristalline finale.
Avantages matériels qui en résultent
- Densité sèche généralement comprise entre 400 et 800 kg/m3, ce qui réduit la charge morte structurelle.
- Conductivité thermique nettement inférieure à celle du béton dense, améliorant la performance énergétique du bâtiment.
- Utilisation à grand volume de sous-produits industriels tels que les cendres volantes, les scories et les résidus miniers.
Ces avantages ne sont réalisés que lorsque la ligne de production de blocs AAC est conçue comme un système synchronisé. Un autoclave de haute qualité ne peut pas compenser une mauvaise discipline de dosage, et un système de découpe précis ne peut pas sauver un corps vert coulé à la mauvaise température.
Étape 1 : la préparation des matières premières comme fondement de la qualité
La qualité dans une ligne de production AAC est déterminée avant même que le mélangeur ne soit rempli. La distribution granulométrique, l’activité chimique et la cohérence du dosage à ce stade fixent le plafond pour tout ce qui suit.
Broyage de matériaux siliceux
Les cendres volantes ou le sable constituent la source de silice. La finesse du broyage affecte directement la réactivité du mélange et le développement de la résistance finale.
- Finesse cible : 200 à 300 mesh.
- Résidu sur tamis : moins de 15 pour cent.
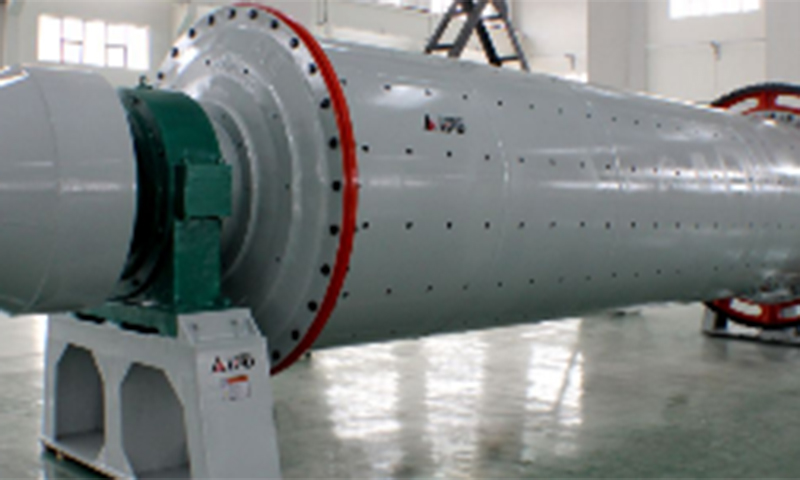
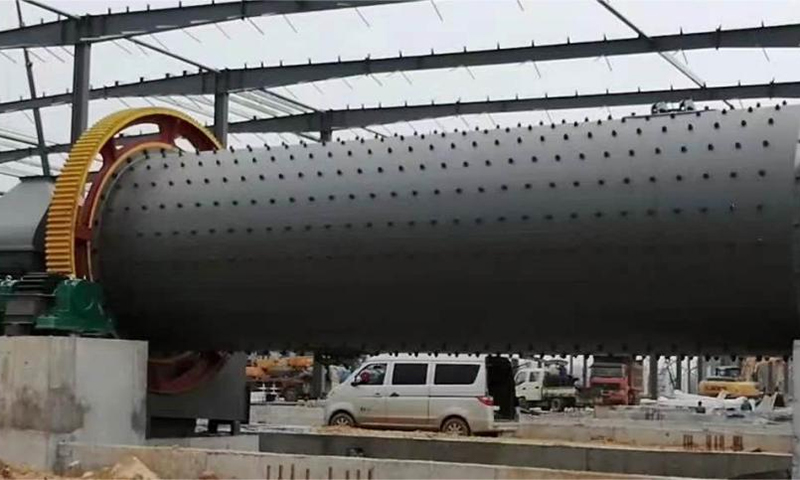
- La consommation d'énergie du broyeur à boulets représente un coût d'exploitation majeur et doit être évaluée par rapport aux objectifs de débit et de finesse.
Préparation des matériaux calciques
La chaux vive est broyée et broyée en une poudre active et homogène. La teneur en CaO doit être contrôlée à 85 pour cent ou plus. Les variations de l'activité de la chaux déplacent la fenêtre de moussage et provoquent des fluctuations de densité au sein du lot de production.
Dosage d'agent aluminium
L’agent moussant à base d’aluminium est utilisé en très petites quantités, mais sa précision de dosage est critique. Un écart de plus ou moins 0,1 pour cent peut déplacer la densité finie en dehors des spécifications. Dans une usine de blocs AAC bien conçue, le circuit de dosage de l'aluminium est isolé, contrôlé en température et vérifié par retour de poids.
Élimination du fer et manutention des matériaux
La séparation magnétique avec un taux d'élimination de 99 % protège les broyeurs, les pompes et les fils de coupe des débris métalliques. Une alimentation incohérente depuis le parc de matières premières crée des erreurs de dosage en aval qu’aucun système de contrôle ne peut entièrement corriger.
Étape 2 : Mise en lots et mélange sous discipline de précision
Le traitement par lots est le point où la conception théorique du mélange rencontre le comportement réel des matériaux. De petites erreurs de pesée ou de séquençage produisent de grandes erreurs dans le produit final. Une ligne de production de blocs AAC disciplinée traite le lot comme un processus contrôlé et non comme une opération de chargement manuel.
Pesage automatique contrôlé par PLC
Les lignes de production modernes de CAA utilisent des systèmes de pesage contrôlés par PLC avec une norme de précision de plus ou moins 0,3 pour cent. Cela s'applique à la silice, à la chaux, au ciment, au gypse, à l'aluminium et à l'eau. Chaque balance doit avoir des enregistrements d'étalonnage indépendants et une compensation automatique de l'accumulation de matériaux.
Contrôle de la température des boues
La température de coulée est généralement contrôlée entre 40 et 45 degrés Celsius. Cette gamme prend en charge une formation de gaz uniforme et un comportement de réglage cohérent. Si la bouillie est trop froide, la mousse est lente et inégale. S'il fait trop chaud, le mélange peut prendre avant que la réaction gazeuse ne soit terminée.
Temps de mélange et uniformité
Le temps de mélange doit être suffisamment long pour disperser uniformément l’agent aluminique, mais pas au point que la réaction commence à l’intérieur du mélangeur. En pratique, le cycle de mélange est défini par la réactivité de la chaux et le volume de la gâchée.
Conséquences de la discipline de dosage lâche
- La variation de densité entre les lots augmente.
- Les taux de rejet augmentent aux étapes de découpe et d’autoclave.
- Les temps de cycle de l'autoclave deviennent incohérents, ce qui gaspille de la vapeur.
Une erreur de dosage de quelques dixièmes de pour cent dans l’agent aluminium peut se traduire par un changement de densité qui affecte les performances structurelles et thermiques de l’ensemble du lot de production.
Étape 3 : Variables de coulée, de moussage et de pré-durcissement qui déterminent le résultat
Après mélange, la bouillie est versée dans des moules où se produisent la réaction de moussage et la prise initiale. Il s’agit d’une étape sensible au temps et aux fenêtres opérationnelles étroites.
La réaction moussante
L'agent aluminium réagit dans la bouillie alcaline et génère des bulles de gaz. Ces bulles dilatent le mélange jusqu'à plusieurs fois son volume d'origine et créent la structure poreuse qui définit le béton cellulaire autoclavé. La vitesse de réaction dépend de la température, de l'alcalinité et de la finesse de l'agent aluminium.
Fenêtre de temps de pré-durcissement
Le corps vert doit atteindre une dureté suffisante avant de pouvoir être démoulé et découpé. La fenêtre de pré-durcissement est un équilibre :
- Si le corps est démoulé trop tôt, il manque de solidité et s’effondre ou se déforme.
- S'il est démoulé trop tard, la carrosserie devient trop dure et peut bloquer ou surcharger le poste de découpe.
Température et humidité ambiantes
La température et l’humidité relative de l’atelier affectent le séchage de la surface et le développement de la dureté. Dans les climats froids, les salles de pré-durcissement peuvent nécessiter un chauffage. Dans des conditions chaudes et sèches, la perte d’humidité en surface peut provoquer la formation de croûtes qui interfèrent avec la qualité de coupe.
Points de contrôle pratiques
- Enregistrez la température de coulée pour chaque moule.
- Surveiller la hauteur de montée du mélange moussant.
- Utiliser un test de pénétration ou une sonde de dureté avant le démoulage.
- Maintenez un environnement de prédurcissement stable plutôt que de vous fier au jugement de l’opérateur.
Étape 4 : Une précision de coupe qui détermine le rendement
La découpe convertit le grand corps vert en blocs de dimensions finales. La précision de cette étape affecte directement le rendement des matériaux, l'efficacité du chargement de l'autoclave et la quantité de déchets recyclables.
Coupe longitudinale et transversale
Les lignes de production modernes de blocs AAC utilisent une combinaison de coupes longitudinales et transversales. Le corps vert passe d’abord par un fil de coupe vertical, puis par un fil de coupe horizontal. Chaque axe doit être contrôlé indépendamment afin que les tolérances dimensionnelles restent à plus ou moins 1 millimètre.
Gestion des fils de coupe
La tension, l’usure et les intervalles de remplacement des fils sont essentiels. Un fil usé produit des saignées plus larges, augmente les déchets et peut laisser des surfaces rugueuses. Le remplacement programmé basé sur le volume de production est plus fiable que le remplacement basé uniquement sur une inspection visuelle.
Récupération des déchets
La découpe génère des déchets verts qui peuvent être renvoyés au mélangeur. Un système de récupération bien conçu peut réutiliser jusqu'à 95 pour cent de ces matériaux, réduisant ainsi la consommation de matières premières et les coûts d'élimination.
| Paramètre | Cible | Impact de la déviation |
|---|---|---|
| Tolérance de coupe | plus ou moins 1 mm | Rejet dimensionnel, mauvais ajustement des joints |
| Remplacement du fil | Basé sur le volume | Surface rugueuse, perte de saignée accrue |
| Valorisation des déchets | Jusqu'à 95 pour cent | Coût des matières premières plus élevé |
Étape 5 : durcissement en autoclave et transformation finale
Le durcissement en autoclave est l'étape où le corps vert devient un produit AAC fini. Le profil de pression et de température détermine la structure cristalline, la résistance et la stabilité dimensionnelle.
Courbe de pression et de température
Les conditions typiques d'autoclavage sont une pression de vapeur saturée de 1,2 MPa et une température d'environ 188 degrés Celsius. Le cycle comporte trois phases :
- Montée en pression : Augmentation progressive pour éviter les chocs thermiques et les fissures.
- Pression constante : Période pendant laquelle les silicates de calcium se forment et se renforcent.
- Libération de pression : Réduction contrôlée pour éviter une expansion rapide et des contraintes internes.
Optimisation énergétique
La consommation de vapeur est l’un des coûts d’exploitation les plus importants dans une ligne de production de béton cellulaire autoclavé. Les échangeurs de chaleur qui récupèrent la vapeur résiduaire peuvent restituer jusqu'à 70 % de l'énergie au cycle suivant, réduisant ainsi la charge de la chaudière et le coût énergétique global.
Défauts courants des autoclaves
- Fissuration due à une montée en pression trop rapide.
- Développement de résistance incomplet dû à un temps de pression constante insuffisant.
- Dommages de surface dus à une libération rapide de la pression.
Étape 6 : Manipulation, inspection et emballage du produit fini
Après autoclavage, le produit doit être séparé, inspecté et préparé pour le transport. Une manipulation brutale à ce stade peut endommager les bords et les coins, transformant un produit techniquement solide en un produit rejeté.
Séparation et levage
Étant donné que les blocs AAC sont autoclavés en gros gâteaux, ils doivent être séparés en blocs individuels. Une machine à fendre les gâteaux et un équipement de levage de produits finis travaillent ensemble pour séparer les couches sans choc. La synchronisation de ces deux systèmes détermine la qualité des bords.
Normes d'inspection
| Propriété | Norme typique |
|---|---|
| Résistance à la compression | 3,5 MPa ou plus |
| Densité sèche | 400 à 800kg/m3 |
| Tolérance dimensionnelle | Dans des limites spécifiées |
Emballage et protection des bords
L'emballage protège le produit pendant le stockage et le transport. Les protections des bords, la tension du cerclage et la stabilité des palettes doivent être spécifiées afin que le produit arrive sur le chantier sans s'écailler. Pour les commandes à l’exportation, une protection contre l’humidité peut également être requise.
Comment évaluer un fournisseur de ligne de production de blocs AAC
L'évaluation des fournisseurs est le moment où le contenu technique devient une décision d'achat. L'objectif n'est pas de trouver le prix le plus bas, mais d'identifier un fournisseur dont les capacités d'ingénierie correspondent aux exigences d'exploitation à long terme de l'usine.
Vérification des capacités techniques
- Le fournisseur dispose-t-il d’une équipe interne de programmation d’automates ?
- Le fournisseur utilise-t-il des équipements d’usinage CNC pour les composants critiques ?
- Le fournisseur peut-il fournir un diagramme de flux de processus complet, un schéma de contrôle et un tableau de bilan matières ?
- Le fournisseur a-t-il de l’expérience avec les matières premières spécifiques disponibles sur votre site ?
Indicateurs opérationnels clés
| Indicateur | Référence |
|---|---|
| Taux de livraison à temps | 97 pour cent ou plus |
| Temps de réponse | 2 heures ou moins |
| Taux de réachat | Historique des clients fidèles |
Documents à demander
- Diagramme de flux de processus avec capacité à chaque étape.
- Philosophie de contrôle et description de l'architecture de l'automate.
- Tableau de bilan matières montrant les entrées et sorties à chaque étape.
- Profil de cycle autoclave et estimation de la consommation énergétique.
- Liste des pièces détachées avec niveaux de stock recommandés.
Demandez un devis personnalisé ou téléchargez la fiche technique complète pour comparer les exigences de votre projet à une proposition technique détaillée.
Foire aux questions
Q1 : Quel est le délai de livraison typique pour une ligne de production de blocs AAC ?
Le délai de livraison d'une ligne complète de production de blocs AAC est généralement de 45 à 60 jours après l'approbation de la conception, en fonction de la capacité et de l'étendue de l'automatisation. La préparation du site et les travaux de fondation doivent être coordonnés en parallèle pour éviter les retards.
Q2 : Quelles options de capacité sont disponibles pour une ligne de production de blocs AAC ?
Les options de capacité standard vont de 50 000 à 600 000 mètres cubes par an. La sélection dépend de la demande du marché local, de la disponibilité des matières premières et de la gamme de densité de produit prévue. Les plus petites capacités conviennent aux marchés régionaux, tandis que les plus grandes capacités servent à la distribution multirégionale.
Q3 : Combien coûte une ligne de production de blocs AAC ?
Le coût varie en fonction de la capacité, du niveau d'automatisation, du nombre d'autoclaves et des exigences de préparation des matières premières. Une usine complète de blocs AAC comprend des systèmes de broyage, de dosage, de coulée, de découpe, d’autoclavage et d’emballage. L'approche la plus précise consiste à demander un devis personnalisé basé sur votre capacité spécifique et vos conditions matérielles.
Q4 : Quelles matières premières peuvent être utilisées dans une ligne de production de CAA ?
Les sources courantes de silice comprennent les cendres volantes, le sable de rivière, le sable de quartz et les résidus miniers. Les sources de calcium comprennent la chaux vive et le ciment. Le gypse est utilisé comme régulateur de prise et un agent à base d'aluminium est utilisé pour le moussage. La conception du mélange doit être adaptée à la composition chimique des matériaux disponibles localement.
Q5 : Combien de temps faut-il pour atteindre la pleine production après l'installation ?
La mise en service prend généralement plusieurs semaines, suivies d'une période de production d'essai au cours de laquelle la conception du mélange et le cycle de l'autoclave sont optimisés. La plupart des installations atteignent leur pleine production stable dans les deux à trois mois suivant une mise en service réussie.
Pourquoi la stabilité à long terme compte plus que le prix initial
Une ligne de production de blocs AAC bien conçue crée de la valeur grâce à une densité constante, de faibles taux de rejet et une consommation d'énergie contrôlée au fil des années de fonctionnement. Le prix d’achat initial ne représente qu’un élément du coût total de possession. L’énergie de broyage, la consommation de vapeur de l’autoclave, la durée de vie du fil de coupe et les taux de récupération des déchets influencent tous le coût réel par mètre cube de produit fini. Les acheteurs qui évaluent les fournisseurs sur la base de la documentation technique, de la capacité du système de contrôle et des critères de fonctionnement sont mieux placés pour sélectionner une ligne qui fonctionne de manière fiable après la mise en service.
Pour discuter de votre objectif de capacité et des conditions des matières premières avec une équipe d'ingénierie, demandez une proposition personnalisée et un examen des spécifications techniques.