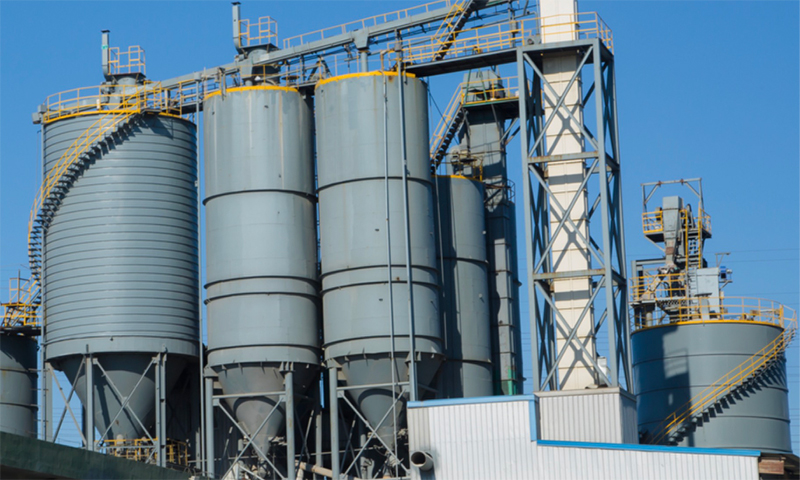


Définir à quoi ressemble une usine de CAA véritablement entièrement automatisée
La demande de blocs de béton cellulaire autoclavés de haute qualité ne cesse d’augmenter dans les projets résidentiels, commerciaux et d’infrastructures du monde entier. Dans le même temps, les coûts de main-d’œuvre continuent de grimper dans de nombreuses régions manufacturières, et les opérateurs qualifiés pour les équipements de transformation lourds sont plus difficiles à recruter et à retenir. Ensemble, ces pressions ont fait de l'automatisation complète un luxe une exigence pratique pour quiconque planifie une nouvelle usine.
Pourtant, de nombreux acheteurs découvrent après la mise en service que leur ligne dite automatique dépend toujours d'une grande équipe pour déplacer les gâteaux verts, ajuster les paramètres de découpe et charger les wagons autoclaves. L’écart entre une installation semi-automatisée et une véritable usine intelligente est large et se situe généralement dans les détails de la logique de contrôle, des équipements de manutention et des outils de maintenance.
Un véritable intelligent Ligne de production de blocs AAC comprend généralement un système de contrôle distribué qui coordonne le dosage, la coulée, la découpe, le durcissement et l'empilage à partir d'un seul écran. Il comprend également un transfertt automatisé du gâteau vert, des séquences de découpe sans surveillance, des programmes d'autoclave qui s'exécutent sans intervention manuelle et des diagnostics à distance qui permettent aux ingénieurs de résoudre les défauts sans se déplacer sur le site.
La première étape de la sélection ne consiste pas à comparer les prix. Il s’agit de définir le niveau d’intelligence que votre usine doit atteindre, car toutes les autres décisions découlent de cet objectif.
Sept facteurs critiques qui déterminent la valeur à long terme
Les décisions d'investissement dans cette catégorie d'équipement sont mieux organisées en fonction de leur impact sur le rendement. Les sept facteurs ci-dessous passent des intrants bruts à la production, et chacun peut protéger ou éroder votre marge pour la prochaine décennie.
- Adaptabilité des matières premières et conception du mélange
- Précision de coupe et méthode de coupe
- Efficacité énergétique et verrouillages de sécurité des autoclaves
- Intelligence du système de contrôle et fonctionnement à distance
- Planification des capacités et extensibilité modulaire
- Structure de coûts cachée et coût total de possession
- Profondeur du service fournisseur et références régionales éprouvées
Premier facteur : adapter la ligne à vos matières premières
Pourquoi la matière première détermine les spécifications de l'équipement
Les cendres volantes, le sable et les résidus se comportent chacun différemment dans le broyeur à boulets, le système de dosage et l'étape de coulée. Les cendres volantes nécessitent souvent une finesse de broyage et une densité de boue différentes de celles du sable de quartz, et les résidus peuvent contenir une humidité et une distribution de particules variables qui nécessitent un équipement d'alimentation plus robuste. Une ligne conçue pour un matériau peut avoir de sérieuses difficultés avec un autre.
Pour un Ligne de production de blocs de cendres volantes AAC , le système de dosage doit maintenir une précision de dosage d'environ 0,5 pour cent pour chaque ingrédient. Tout ce qui est plus lâche provoque une dérive de densité entre les lots, ce qui devient visible dans la variation de la résistance à la compression et dans le taux de blocs rejetés.
Choisir l’équipement avant de tester vos matières premières réelles est l’erreur la plus courante et la plus coûteuse. La modernisation ultérieure des systèmes de broyage, de dosage ou de coulée coûte souvent plus cher que la différence initiale du prix d'achat.
Deuxième facteur : la précision de coupe est la ligne de démarcation
C’est par la découpe qu’une usine intelligente se distingue d’une usine conventionnelle. La précision dimensionnelle détermine combien de blocs peuvent être vendus comme produit de première qualité, et elle décide également si l'usine peut se lancer dans des produits en lits minces de plus grande valeur. Une section de coupe bien conçue peut atteindre un taux de produit qualifié de 98 pour cent ou plus, tandis qu'une section mal adaptée peut tomber bien en dessous de ce chiffre et consommer une part disproportionnée de main d'œuvre.
Comparaison des méthodes de coupe
| Critères | Coupe du chiffre d'affaires | Coupe horizontale |
|---|---|---|
| Orientation de coupe | Le gâteau est tourné après la coupe | Le gâteau est coupé dans sa position d'origine |
| Qualité des surfaces | Bon pour les blocs standards | Faces plus lisses, adaptées aux produits en lit mince |
| Ajustement de l'automatisation | Mature, largement déployé | Intégration plus facile avec la manipulation robotisée |
| Application typique | Production de blocs grand public | Panneaux de haute précision et spécialisés |
La technologie de positionnement est aussi importante que le mécanisme de coupe lui-même. Le positionnement guidé par laser combiné à la découpe au fil réduit les écarts dimensionnels et limite les déchets sur les bords du gâteau. Pour une usine ayant l’intention de produire des panneaux ALC ou d’autres produits de grande valeur, cette combinaison est en fait une exigence plutôt qu’une option.
Troisième facteur : efficacité énergétique et sécurité des autoclaves
Le durcissement est l’étape du processus qui consomme le plus d’énergie, c’est pourquoi le système d’autoclave mérite un examen financier attentif. La pression de fonctionnement, l’isolation des cuves et la récupération de chaleur déterminent la facture énergétique pendant des années. Les pressions nominales telles que 1,3 MPa contre 1,5 MPa modifient à la fois le profil de durcissement et le coût de l'équipement, et les acheteurs doivent faire correspondre la note à la gamme de produits et à la recette de durcissement plutôt que de se fier par défaut aux spécifications les plus élevées.
La récupération de chaleur mérite une attention particulière. Les systèmes qui capturent les condensats et la chaleur d'échappement pour préchauffer l'eau ou sécher les matériaux peuvent réduire considérablement la consommation de carburant tout au long de la durée de vie de l'usine. Demandez aux fournisseurs de montrer la consommation d'énergie projetée par mètre cube de produit fini, sur la base d'un calendrier de durcissement indiqué.
Dans un environnement à haute température et haute pression, les verrouillages de sécurité ne sont pas des accessoires en option. Ils constituent la base qui protège les personnes, les équipements et le calendrier de production.
- Verrouillages de pression et de température qui arrêtent automatiquement le cycle en cas de lectures anormales
- Capteurs de sécurité de porte qui empêchent l'ouverture sous pression
- Dispositifs de secours et de surveillance redondants avec historique des alarmes enregistré
- Spécifications d’isolation qui limitent la température de surface et les pertes de chaleur
Facteur quatre : l'intelligence du système de contrôle
PLC versus DCS dans une usine complète
Un automate programmable gère bien les machines individuelles, mais une usine intelligente a besoin d'une architecture de niveau supérieur qui coordonne le traitement par lots, la coulée, la découpe, l'autoclavage et l'entreposage dans un seul environnement de données. Un système de contrôle distribué assure cette coordination, ainsi que la gestion des recettes, les rapports de production et la consolidation des alarmes dans toutes les stations.
La capacité la plus utile pour les opérations à l’étranger et pour les régions où la main-d’œuvre qualifiée est limitée est le diagnostic à distance. Lorsqu'un fournisseur peut visualiser l'état des équipements en direct, lire les journaux d'alarmes et guider les techniciens locaux lors des réparations, les temps d'arrêt sont considérablement réduits. Certains fournisseurs proposent également des modèles de jumeaux numériques ou des modules de formation en réalité virtuelle, qui permettent aux équipes de maintenance de répéter les procédures avant de les exécuter sur la machine réelle.
Autodiagnostic des pannes
L'équipement signale le composant défaillant et suggère l'étape corrective.
Opérations à distance
Les ingénieurs examinent l’état et les paramètres sans se déplacer sur le site.
Formation sur les jumeaux numériques
Les équipes de maintenance pratiquent d’abord les procédures sur un modèle virtuel.
Analyse de la production
Les données par lots, la consommation d'énergie et le rendement sont suivis pour une amélioration continue.
Facteur cinq : planification des capacités et extensibilité
Un piège courant consiste à acheter une ligne qui atteint à peine l’objectif de production initial. La demande du marché augmente généralement une fois qu'une usine prouve la qualité de ses produits, et une ligne sans possibilité d'expansion oblige à un deuxième projet coûteux. Une approche pratique consiste à choisir une configuration modulaire qui démarre avec une capacité modérée, par exemple 50 000 mètres cubes par an, tout en réservant l'espace, les services publics et l'architecture de contrôle pour une croissance vers 100 000 ou 200 000 mètres cubes.
| Élément de planification | Attente minimale | Approche d’expansion intelligente |
|---|---|---|
| Sortie initiale | Atteint l'objectif de ventes de la première année | Démarrage modéré avec un chemin de mise à niveau clair |
| Disposition du site | Convient à la zone de production actuelle | Zones réservées pour une coulée et un durcissement supplémentaires |
| Système de contrôle | Exécute les stations actuelles | Architecture évolutive avec capacité disponible |
| Utilitaires | Couvre la demande actuelle | Dimensionné pour une expansion en deuxième phase |
Au-delà du prix de l'équipement
Comprendre le coût total de possession
Le devis d’équipement ne représente qu’une partie du tableau financier. La consommation d'énergie, les pièces de rechange, la main d'œuvre de maintenance, les temps d'arrêt et la formation s'accumulent tout au long de la durée de vie de l'installation. En comparant Ligne de production de blocs AAC offres, une vision du coût total de possession sur cinq à dix ans révèle généralement des différences que cache le prix initial.
Questions à poser à chaque fournisseur
- Le fournisseur dispose-t-il d’un entrepôt de pièces détachées sur ou à proximité de votre marché cible, et quel est le délai de réponse garanti ?
- Le fournisseur peut-il fournir un service clé en main couvrant l’aménagement, l’installation, la mise en service et la formation des opérateurs ?
- Existe-t-il des usines de référence dans votre région, utilisant des matières premières similaires, avec des données de production vérifiables ?
- L'aménagement proposé minimise-t-il la distance logistique, comme un flux en forme de U qui raccourcit les chemins de transfert ?
Les visites de référence font partie des étapes de diligence raisonnable les plus fiables disponibles. Demandez à voir les usines en activité qui partagent votre climat, vos matières premières et votre produit cible, et demandez des journaux de production plutôt que des déclarations dans des brochures.
Budgétisation avec une fourchette de prix réaliste
Les acheteurs à la recherche de prix souhaitent naturellement avoir une idée de l’échelle avant de prendre contact. Les niveaux d’investissement varient considérablement en fonction de la capacité, de la profondeur de l’automatisation et de la technologie de découpe. Les lignes modulaires de capacité modeste se situent généralement à l’extrémité inférieure de la gamme, tandis que les grandes lignes intelligentes entièrement automatiques avec découpe avancée, contrôle numérique et récupération de chaleur nécessitent des budgets nettement plus importants. Le chiffre final dépend des caractéristiques de la matière première, des conditions du site et du niveau d'automatisation choisi, c'est pourquoi un devis précis suit toujours un examen technique.
| Profil de l'usine | Automatisation typique | Pilote budgétaire |
|---|---|---|
| Ligne d'entrée de gamme modulaire | Coulée et découpe semi-automatiques | Capacité et contrôles de base |
| Ligne automatisée de moyenne gamme | Manipulation automatique avec DCS | Précision de coupe et taille de l'autoclave |
| Grande usine intelligente | Entièrement automatique avec commande à distance | Contrôle numérique, récupération de chaleur et agencement |
Conclusion : choisir un partenaire à long terme
Choisir le bon Ligne de production de blocs AAC Il s'agit en fin de compte de choisir un partenaire qui accompagnera votre usine pendant de nombreuses années. Les meilleures décisions viennent de l'adaptation de la ligne à vos matériaux, de la définition de votre objectif d'intelligence, de la planification de la croissance et de l'évaluation de la capacité de service du fournisseur parallèlement aux machines.
Demandez un plan sur mesure pour votre usine
Partagez votre type de matière première, votre capacité annuelle cible et votre niveau d’automatisation préféré. En retour, vous pouvez recevoir une conception d'aménagement d'usine personnalisée, une évaluation de l'adéquation des matières premières et une estimation détaillée du retour sur investissement basée sur vos conditions locales.
Foire aux questions
Q1 : Combien de tests de matières premières dois-je effectuer avant de choisir une ligne ?
Il est fortement recommandé de tester au moins un lot représentatif de chaque matière première. Les résultats révèlent les exigences de broyage, le comportement à l’humidité et la résistance attendue, qui déterminent ensemble la bonne configuration de l’équipement.
Q2 : Une ligne entièrement automatique est-elle toujours le meilleur choix ?
Pas nécessairement. L'automatisation complète offre le plus grand avantage lorsque les volumes sont plus élevés et lorsque la main d'œuvre est rare ou coûteuse. Les projets plus petits peuvent obtenir de meilleurs rendements grâce à une conception semi-automatique modulaire qui peut être mise à niveau ultérieurement.
Q3 : Que dois-je rechercher dans les diagnostics à distance ?
Recherchez la surveillance de l'état en direct, l'historique des alarmes, l'accès à distance sécurisé et la possibilité pour les techniciens de guider le personnel sur site étape par étape. Le soutien à la formation des équipes locales est tout aussi important.
Q4 : Combien de temps faut-il pour mettre en service une installation typique ?
Les délais dépendent de la préparation du site, de l’étendue de l’équipement et de l’état de préparation des services publics. Un calendrier de projet clair convenu à l'avance, avec des étapes définies pour l'installation, la production d'essai et la formation des opérateurs, permet de maintenir la mise en service sur la bonne voie.